


NAPOMENA: Kada popravljate motore s nepropusnim ventilima, dovoljno obradite ili zamijenite sjedišta ventila i ventile. Osobito na dugotrajnim motorima treba provjeriti istrošenost vodilica ventila.
Sjedišta ventila treba preraditi samo u mjeri potrebnoj za postizanje besprijekorne radne površine. Prije obrade treba izračunati najveći dopušteni dodatak za obradu. Ako je dopuštenje strojne obrade prekoračeno, funkcija hidrauličkog podešavanja zazora u pogonu ventila može biti oštećena (hidraulički kompenzatori), što će podrazumijevati zamjenu glave cilindra.
Uklonite bregaste osovine.
Izračunajte maksimalni dodatak za strojnu obradu na sljedeći način:
- umetnite ventil u vodilicu i čvrsto ga pritisnite na sjedište;
NAPOMENA: Ako je ventil zamijenjen tijekom popravka, koristite novi ventil za mjerenja.
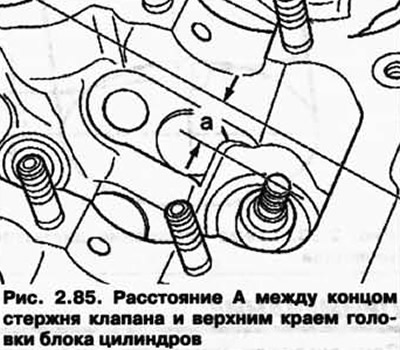
- izmjerite udaljenost A između kraja stabla ventila i gornjeg ruba glave cilindra (Sl. 2.85);
- izračunajte najveći dopušteni dodatak za strojnu obradu na temelju izmjerene udaljenosti A i minimalne dopuštene dimenzije.
Minimalne dimenzije
| kratki usisni ventil, mm | 31,8 |
| dugi ulazni ventil, mm | 10,2 |
| kratki ispušni ventil, mm | 31,8 |
| dugi ispušni ventil, mm | 10,2 |
Izmjerena udaljenost A minus minimalna dimenzija = maks. prihvatljiv iznos revizije.
Primjer:
- Izmjerena udaljenost 10,6 mm
- Minimalna veličina 10,2 mm
- Maksimalni dodatak za obradu 10,6-10,2=0,4 mm
NAPOMENA: U sljedećim dijagramima maksimalni dopušteni dopušteni dijelovi za strojnu obradu sjedišta ventila prikazani su kao dimenzija B.
Obrada sjedišta usisnog ventila
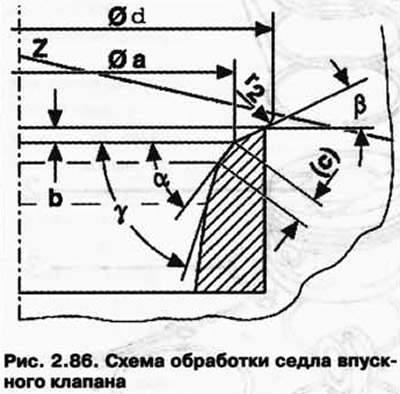
a - 30,6 mm
b - najveća dopuštena veličina završne obrade
c - 0,9-1,5 mm
d - maks. 35,0 mm
r2 - radijus 2,0 mm
Z - donji rub glave cilindra
a - 45° kut skošenja sjedišta ventila
b - kut od 30° gornjeg korekcijskog skošenja
g - kut od 60° donjeg korekcijskog skošenja
Obrada sjedišta ispušnog ventila
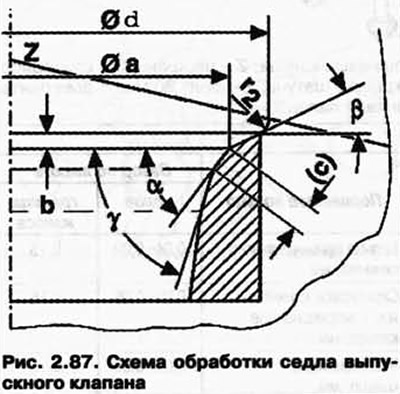
a - 26, mm
b - najveća dopuštena veličina završne obrade
c - 1,2-1,7 mm d - maks. 29,0 mm
r2 - radijus 2,0 mm
Z - donji rub glave cilindra
a - 45° kut skošenja sjedišta ventila
b - kut od 30° gornjeg korekcijskog skošenja
g - kut od 60° donjeg korekcijskog skošenja
Komentari posjetitelja